Paggawa ng Polyurethane Foam: Gabay sa Pagpili ng Proseso, Kagamitan, at Linya
Balita sa industriya-
Ang isang planta ng refrigerator na nagpasyang magdala ng cabinet foaming sa loob ng bahay ay karaniwang nagsisimula sa parehong tanong: ano ang talagang hinihingi ng paggawa ng polyurethane foam kung ang target ay stable density, walang voids at isang demold time sa ilalim ng limang minuto? Ang sagot ay bihirang naka-print sa isang datasheet ng makina. Nabubuhay ito sa ratio ng paghahalo, ang temperatura ng dalawang bahagi at ang paraan ng paglalagay ng shot sa lukab.
Ang maikling bersyon: Ang paggawa ng polyurethane foam ay isang precision metering na proseso na nakakabit sa isang kemikal na reaksyon. Kontrolin ang ratio, ang paghahalo ng enerhiya at ang pattern ng iniksyon, at ang foam ay kumikilos nang predictably. Mawalan ng kontrol sa alinman sa mga ito, at walang halaga ng presyon ng amag ang magliligtas sa bahagi.
Ang mga seksyon sa ibaba ay sumusunod sa proseso mula sa mga tangke ng hilaw na materyales hanggang sa istasyon ng demold, ipinapaliwanag kung saan naghihiwalay ang mga high-pressure at low-pressure system, at itinakda kung aling configuration ng kagamitan ang nababagay sa kung anong sukat ng produksyon.
Magsimula Sa Chemistry, Pagkatapos Sukatin ang Machine
Dalawang likidong daloy ang nagtatagpo sa ulo ng paghahalo. Ang A-side ay isang polyol blend: polyol, catalyst, surfactant, blowing agent at, sa maraming matibay na formulations, tubig. Ang B-side ay isang isocyanate, kadalasang polymeric MDI para sa matibay na foam o isang MDI/TDI na timpla para sa mga flexible na grado. Ang lahat sa ibaba ng agos ng ulo ng paghahalo ay umiiral upang maihatid ang dalawang stream na iyon sa tamang ratio, temperatura at presyon sa tamang sandali.
Ang ratio ay karapat-dapat ng higit na pansin kaysa sa karaniwang nakukuha nito sa panahon ng isang pagbili. Ang matibay na foam ay karaniwang pinapatakbo sa isang index sa pagitan ng mga 100 at 110, kung saan inihahambing ng index ang aktwal na isocyanate charge sa stoichiometric na kinakailangan. Ang pag-anod ng ilang porsyentong puntos ay nagbabago sa istraktura ng cell, lakas ng compression at pag-uugali ng demold, at napakahirap itama kapag tumaas ang foam.
Ang apat na yugto na dinadaanan ng bawat shot
Oras ng cream: ang mga likidong ulap at nagsisimulang lumawak habang ang ahente ng pamumulaklak ay umuusok at nagsisimula ang reaksyon.
Oras ng gel: ang polymer network ay bumubuo ng sapat na lakas upang hawakan ang mga bula ng gas sa lugar.
Oras ng pagtaas: ang foam ay lumalawak upang punan ang lukab, na hinimok ng ahente ng pamumulaklak at ng carbon dioxide mula sa reaksyon ng water-isocyanate.
Gamutin at demold: ang bahagi ay nakakakuha ng sapat na berdeng lakas upang maalis nang walang pagbaluktot.
Ang mga bintanang iyon ay itinakda ng formulation, ngunit ang mga ito ay maaaring kopyahin lamang kapag inuulit ng makina ang parehong timbang ng shot, ratio at kalidad ng paghahalo sa bawat cycle.
Ang Pagkakasunud-sunod ng Paggawa, Hakbang sa Hakbang
Sa isang maayos na linya, ang paggawa ng polyurethane foam ay sumusunod sa isang nakapirming pagkakasunod-sunod kung ang bahagi ay refrigerator cabinet o isang car seat pad.
Kundisyon ang mga hilaw na materyales. Ang polyol at isocyanate ay nakaupo sa mga naka-jacket na tangke, na kadalasang hawak ng humigit-kumulang 20 hanggang 25 degrees Celsius, na may tuyong nitrogen na tumatakip sa isocyanate upang hindi matuyo ang kahalumigmigan.
Sukatin ang dalawang batis. Ang mga high-pressure system ay gumagamit ng axial piston o gear pump, at ang bawat bahagi ay na-calibrate ayon sa timbang bago magsimula ang produksyon.
Bumuo ng presyon at mag-recirculate. Ang parehong mga stream ay umiikot pabalik sa mga tangke sa ganap na gumaganang presyon upang ang ulo ay handa na para sa isang instant shot.
Paghaluin sa pamamagitan ng impingement. Sa isang high-pressure head ang dalawang stream ay nagbanggaan sa mataas na bilis sa isang maliit na silid at naghahalo sa loob ng millisecond.
Iturok sa amag o lukab. Ang bigat ng shot, pattern ng pagbuhos at oras ng pag-iniksyon ay magpapasya kung ang lukab ay mapupuno nang pantay o nakakakuha ng hangin.
Payagan ang pagtaas at gel. Ang temperatura ng amag at pag-venting ay tumutukoy kung ang foam ay umabot sa mga sulok na walang mga panloob na void.
Demold, gamutin at siyasatin. Ang mga bahagi ay pinuputol, tinitimbang at sinusuri para sa density at kalidad ng ibabaw.
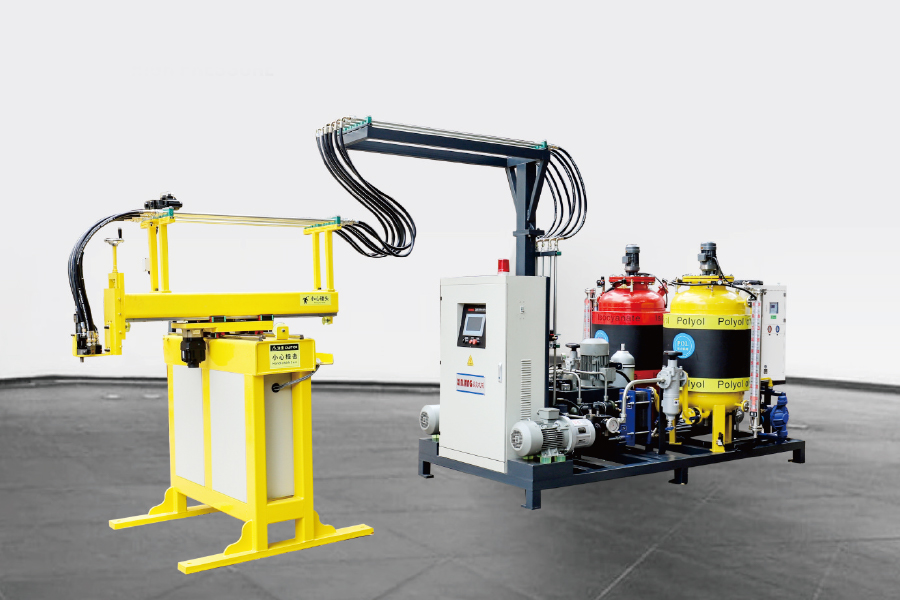
Ipinapakita ng diagram sa ibaba kung paano nagmamapa ang mga hakbang na iyon sa isang tipikal na high-pressure foaming installation.
High-Pressure vs Low-Pressure Foaming: Kung saan Naiiba ang Linya
Ang nag-iisang pinakamalaking desisyon sa kagamitan ay ang prinsipyo ng paghahalo, dahil hinuhubog nito ang mga gawain sa pagpapanatili, paggamit ng solvent at ang pinakamababang laki ng shot na maasahan ng linya.
Paghahambing batay sa mga prinsipyo ng pagtatrabaho na inilarawan sa mga detalye ng polyurethane foaming equipment.
item
High-pressure foaming
Mababang-pressure foaming
Paraan ng paghahalo
Paghahalo ng impingement sa isang maliit na silid
Mechanical stirring sa isang mixing chamber
Presyon sa pagtatrabaho
Halos 100-200 bar
Halos 5-20 bar
Paglilinis ng silid
Karaniwang naglilinis sa sarili sa pagitan ng mga pag-shot
Karaniwang nangangailangan ng solvent flushing
Maliit na shot repeatability
Napakataas
Limitado sa dami ng silid
Mga karaniwang application
Mga cabinet ng pagpapalamig, mga bahagi ng sasakyan, teknikal na foam
Muwebles, matibay na panel, mababang dami ng trabaho
Ang Core Machine: Pagpili ng Foaming Injection Unit
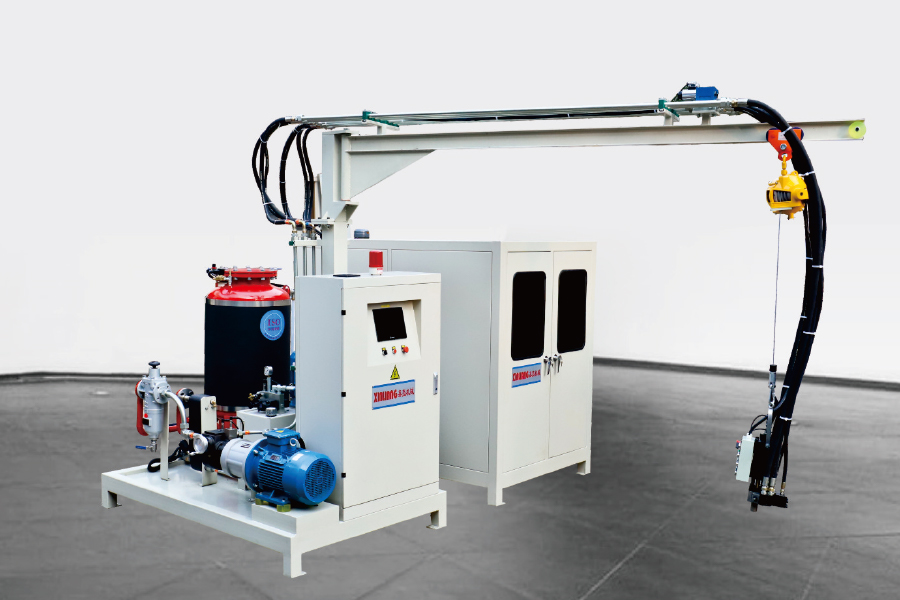
Karamihan sa mga halaman ay nagsisimula sa isang solong high-pressure injection machine at magdagdag ng automation sa ibang pagkakataon. Ang unang desisyon ay dalawang bahagi o tatlong bahagi: isang dalawang-bahaging yunit na metro polyol at isocyanate, habang ang tatlong sangkap na yunit ay nagdaragdag ng ikatlong stream, karaniwang isang blowing agent, pigment o additive na hindi maaaring ihalo sa polyol.
Mga opsyon sa pag-automate at kung ano talaga ang pagbabago ng mga ito
Nakapirming ulo: ang pinakamababang pag-aayos ng gastos, na angkop sa isang posisyon ng amag o isang nakatigil na kabit.
Ulo na naka-mount sa track: ang ulo ay naglalakbay kasama ang linya ng amag, kaya ang isang makina ay maaaring maghatid ng ilang mga istasyon sa pagkakasunud-sunod.
Manipulator ng XY-axis: isang naka-program na daanan ng pagbuhos sa ibabaw ng isang patag na amag, kapaki-pakinabang para sa mga panel at mababaw na mga hugis ng lukab.
Anim na axis na robot: nauulit na three-dimensional na mga pattern ng pagbuhos, karaniwang pinipili kung saan madalas na nagbabago ang geometry ng bahagi.
Karaniwang nagmumula ang payback mula sa repeatability kaysa sa hilaw na bilis. Ang isang makina na may hawak na shot weight sa loob ng isang masikip na banda ay nakakabawas ng scrap at overpacking na mas mapagkakatiwalaan kaysa sa isa na mas mabilis na umiikot.
Line Layout: Kapag Binago ng Output Volume ang Configuration
Ang isang makina at isang nakapirming amag ay gumagana nang maayos hanggang sa isang punto. Kapag ang oras ng demold ay mas maikli kaysa sa oras na kailangan upang i-load, isara, i-foam, gamutin at i-unload ang isang amag, hindi na maaaring panatilihing abala ng amag na iyon ang makina. Ito ang puwang na idinisenyo upang isara ang mga layout ng linya, at ito ang dahilan ng polyurethane foaming equipment ang hanay ay nahahati sa ilang mga arkitektura.
Mga linya ng turntable: molds index sa pamamagitan ng load, foam, cure at unload positions, na nababagay sa isang nakapirming takt time at isang maliit na bilang ng magkaparehong bahagi.
H-type na mga linya: gumagalaw ang mga tagapagdala ng amag sa kahabaan ng dalawang parallel na riles, na nagbibigay ng mas mahabang landas sa paggamot at higit pang mga istasyon na walang malaking footprint sa sahig.
Annular na linya: isang tuluy-tuloy na loop para sa mataas na dami ng produksyon kung saan ang parehong bahagi ay tumatakbo nang ilang buwan sa isang pagkakataon.
Pumili sa takt time at part mix. Ang isang planta na nagpapatakbo ng maraming iba't ibang bahagi ay kadalasang nakakakuha ng higit sa mabilis na pagbabago ng amag kaysa sa isang mas mahabang curing loop.
Cyclopentane at Blowing Agent Choices
Ang pagpili ng blowing agent ay nagtutulak sa pagganap ng pagkakabukod at ng mga kagamitang pangkaligtasan sa paligid ng linya. Ang Cyclopentane ay naging karaniwang pagpipilian para sa mga refrigerator cabinet at matibay na insulation panel dahil sa mababang potensyal na pag-init ng mundo, ngunit ito ay nasusunog, na nagbabago sa bentilasyon, pag-uuri ng elektrikal at mga pamamaraan sa paghawak ng materyal sa site.
Ang isang cyclopentane premix system ay pinagsasama ang blowing agent sa polyol sa ilalim ng kontroladong temperatura at presyon, kaya ang pinaghalong polyol ay umabot sa injection machine na nagdadala na ng blowing agent. Kung ikukumpara sa pag-iniksyon ng likidong cyclopentane nang hiwalay sa ulo ng paghahalo, ang premixing ay nagbibigay ng mas pare-parehong istraktura ng cell at pinapanatili ang puro nasusunog na likido sa loob ng isang closed loop.
Para sa mga halaman na lumalayo mula sa mas lumang mga sistema ng fluorocarbon, ang ruta ng premix ay kadalasang mas mapapamahalaan na landas, dahil ang kasalukuyang makina ng pag-iniksyon ay madalas na mapanatili na may mga na-update na seal at binagong mga parameter ng kontrol.
Mga Variable ng Proseso na Nagpapasya sa Kalidad ng Foam
Kapag na-install at na-calibrate na ang kagamitan, ang ilang mga variable ay nagdudulot ng karamihan sa mga problema sa kalidad:
Mix ratio drift sanhi ng mga pagod na pump seal, pagbabago sa lagkit o maling pagkakalibrate.
Temperatura ng sangkap na bumabagsak sa labas ng window ng pagbabalangkas at nagbabago ng reaktibiti.
Presyon ng iniksyon na masyadong mababa para sa ganap na paghahalo ng impingement, na gumagawa ng mga streak o magaspang na mga cell.
Ibuhos ang pattern at shot weight na nag-iiwan ng mga air pocket o nag-overpack sa cavity.
Temperatura ng amag at pagbubuhos na nagpapasya sa kalidad ng ibabaw at oras ng pag-ikot.
Karamihan sa mga depekto, mula sa mga void at maikling shot hanggang sa pagkakaiba-iba ng density at mga paltos sa ibabaw, ay bumabalik sa isa sa limang iyon. Ang paggawa sa pamamagitan ng mga ito sa pagkakasunud-sunod ay mas mabilis kaysa sa pagsasaayos ng mga parameter nang random, at karaniwang mga depekto ng PU foam at ang kanilang mga pag-aayos ay isang kapaki-pakinabang na checklist kapag ang isang pagkakamali ay unang lumitaw.
Mga Madalas Itanong Tungkol sa Paggawa ng Polyurethane Foam
Q1. Ano ang paggawa ng polyurethane foam?
Ito ay ang proseso ng pagtugon sa isang polyol na timpla sa isang isocyanate sa pagkakaroon ng isang ahente ng pamumulaklak, pagkatapos ay hinuhubog ang lumalawak na foam sa loob ng isang amag o lukab. Ang reaksyon ay tumatagal ng ilang segundo, kaya ang ratio, temperatura at kalidad ng paghahalo ay magpapasya sa huling resulta.
Q2. Ano ang pagkakaiba sa pagitan ng high-pressure at low-pressure na PU foaming machine?
Ang mga high-pressure na makina ay naghahalo sa pamamagitan ng impingement sa humigit-kumulang 100-200 bar at kadalasang naglilinis ng sarili sa pagitan ng mga shot. Ang mga low-pressure na makina ay hinahalo nang mekanikal ang mga bahagi sa humigit-kumulang 5-20 bar at sa pangkalahatan ay nangangailangan ng solvent flushing ng mixing chamber.
Q3. Paano ako pipili sa pagitan ng isang solong foaming machine at isang linya ng produksyon?
Ikumpara ang oras ng demold sa oras na kailangan para i-load at i-unload ang isang amag. Kung ang isang amag ay hindi maaaring panatilihing abala ang makina, isang turntable, H-type o annular na linya ang karaniwang sagot; kung hindi ay sapat na ang isang solong makina o isang track-mounted unit.
Q4. Aling blowing agent ang ginagamit para sa matibay na PU foam insulation?
Ang Cyclopentane ay ang pangunahing pagpipilian para sa mga refrigerator cabinet at matibay na panel dahil sa mababang potensyal na pag-init ng mundo. Ang mga marka ng HFO at HFC ay nananatiling ginagamit kung saan ang isang hindi nasusunog na sistema ay kinakailangan ng aplikasyon.
Q5. Kailangan ba ng cyclopentane premix system?
Para sa karamihan ng mga linya ng cyclopentane, oo. Pinaghahalo ng premix system ang blowing agent sa polyol sa ilalim ng mga kontroladong kondisyon, na nagpapabuti sa pagkakapareho ng cell, binabawasan ang mga pagkawala ng flash-off at pinapanatili ang nasusunog na likido sa loob ng isang closed loop.
Q6. Paano mababawasan ng isang tagagawa ang materyal na basura sa paggawa ng PU foam?
I-calibrate ang parehong mga bomba ayon sa timbang sa bawat shift, panatilihing matatag ang mga temperatura ng bahagi, itugma ang pattern ng pagbuhos sa lukab at iwasang mapuno ang amag. Karamihan sa mga basura sa paggawa ng polyurethane foam ay nagmumula sa ratio drift at hindi pare-parehong shot weight.