Linya ng Produksyon ng Sandwich Panel: Kagamitan, Mga Layout at Gabay sa Pagpili
Balita sa industriya-
Ilarawan ang isang planta ng panel ng cold-store na nag-quote ng 9 m na order ng panel ng freezer sa isang linya na binili para sa mga pintuan ng garahe: dalawang istasyon ng amag, isang unit na may mababang presyon ng foaming at isang manu-manong takip. Ang oras ng pagpuno ay lumilipat, ang core density ay gumagapang sa dulo ng iniksyon, at bahagyang yumuko ang panel pagkatapos ng demoulding. Walang sira. Ang linya ay hindi kailanman idinisenyo para sa panel na iyon.
Nauuna ang konklusyon: sa isang linya ng produksyon ng sandwich panel, ang layout ang nagpapasya kung aling mga order ang maaari mong tanggapin, at ang metering unit ang magpapasya kung gaano mo ito paulit-ulit na mahawakan. Ang hanay ng kapal, pangunahing chemistry at blowing agent ay mga refinement sa itaas ng sequence na iyon, hindi mga pamalit para dito.
Ang sumusunod ay sumasaklaw sa apat na desisyon na may pinakamabigat na bigat: tuloy-tuloy kumpara sa hindi tuluy-tuloy na layout, panel build-up at core chemistry, ang detalye ng foaming machine, at ang blowing-agent route. Kung saan lumilitaw ang isang figure, ito ay alinman sa isang nai-publish na halaga ng industriya o isang pagkalkula na maaari mong ulitin sa isang spreadsheet.
Tuloy-tuloy o Hindi Tuloy-tuloy: Nauuna ang Desisyon sa Layout
Ang parehong uri ng linya ay gumagawa ng parehong produkto. Ang pagkakaiba ay kung paano ipinakilala ang foam at kung gaano katagal ito pinigilan. Ang isang tuloy-tuloy na double-belt line meters na foam papunta sa tumatakbong ibaba na nakaharap, inilalagay ang tuktok na nakaharap sa ibabaw nito, at pinipigilan ang tumataas na foam sa kapal sa ilalim ng presyon ng sinturon hanggang sa ito ay gumaling. Pinupuan ng isang hindi tuloy-tuloy na multi-station line ang isang saradong amag ng isang metered shot at pinapanatili ito sa ilalim ng isang press para sa lunas.
Ang isang pagkakaiba ay dumadaloy sa throughput, paghahalo ng produkto, rate ng scrap at kapital. Ang talahanayan sa ibaba ay ang bersyon na nagkakahalaga ng pag-paste sa isang pulong ng supplier.
Nagpapahiwatig ng paghahambing ng tuluy-tuloy at hindi tuloy-tuloy na mga linya ng panel; kumpirmahin ang mga bilis, haba ng panel at mga oras ng pagbabago laban sa sariling detalye ng bawat supplier.
Punto ng desisyon
Tuloy-tuloy na double-belt na linya
Hindi tuloy-tuloy na multi-station na linya
Pagpapakilala ng foam
Ibinuhos sa gumagalaw na ibabang nakaharap; nakaharap sa itaas na inilapat bago ang sinturon
Metered shot injected sa isang closed molde
Output
Itinakda ayon sa bilis ng sinturon, karaniwang 3 hanggang 15 m/min
Itakda ayon sa bilang ng amag at oras ng paggamot
Haba ng panel
Gupitin sa haba, karaniwang hanggang 13.5 m
Limitado sa haba ng amag
Pagbabago ng kapal
Mabagal, at ang changeover ay bumubuo ng scrap
Ang mga spacer o pagbabago ng amag, mabilis
Halo ng produkto
Mahabang pagtakbo ng isa o dalawang uri ng panel
Pinaghalong order, pinto, malamig na silid, maikling pagtakbo
Kabisera at espasyo sa sahig
Pinakamataas
Katamtaman hanggang mas mababa
Pinakamahusay na akma
Dami ng dingding at mga panel ng bubong
Custom at halo-halong produksyon
Basahin muna ang huling hanay. Kapag ang isa o dalawang uri ng panel sa isang kapal ay nangingibabaw sa order book, ang tuloy-tuloy na linya ay makakakuha ng kapital nito. Kapag nakaharap, nagbabago ang core o kapal nang ilang beses sa isang buwan, kadalasang nananalo ang isang di-tuloy na linya sa kabuuang gastos kahit na mukhang mas mabagal ito sa papel.
Mula sa Coil hanggang Stacker: Ang Mga Yugto na Nagpapasya sa Kalidad ng Panel
I-strip ang linya pababa at mayroong anim na yugto. Ang mga reklamo ng panel ay halos palaging bumabalik sa isa sa mga ito, at bihira sa isa na unang sinisisi ng operator.
Nakaharap sa feed at pre-heat. Ang mga nakaharap na bakal na 0.4 hanggang 0.6 mm ay nade-decoiled, pinapantayan at pinainit, karaniwan ay nasa 35 hanggang 45 C, kaya ang mga balat ng foam ay tumatama sa mainit na ibabaw sa halip na malamig.
Pagtatak sa gilid at mga dam sa gilid. Ang mga gilid ay sarado bago dumating ang foam. Ang mga end void ay karaniwang isang sealing fault, hindi isang chemistry fault.
Pagsukat at iniksyon. Ang mga bahagi ay dosed, temperatura-kondisyon, halo-halong sa mataas na presyon sa mixing ulo at iniksyon. Ang laki ng shot, ratio at pattern ng pagbuhos ay magpapasya kung ang lukab ay pumupuno nang pantay.
Bumangon at magpagaling sa ilalim ng pagpigil. Ang sinturon, o ang takip ng pinindot, ay humahawak sa lumalawak na foam sa target na kapal hanggang sa makapagdala ito ng karga.
Cut-off at trimming. Ang isang flying saw ay pumuputol sa haba sa tuloy-tuloy na mga linya; parehong uri ng linya pagkatapos ay i-trim sa huling lapad.
Paglamig at pagsasalansan. Ang mga panel ay nakasalansan nang patag para sa post-cure. Ang pag-stack ng masyadong maaga ay isang karaniwang sanhi ng dimensional drift.
Paano nabuo ang panel
Dalawang facing, isang core, at isang gilid na profile na kailangang makaligtas sa paghawak at pagpupulong ng site. Ang sumabog na view sa ibaba ay nagpapakita ng mga layer na talagang kailangang punan ng isang foaming station.
Figure 1: Sumabog na isometric view ng isang metal-faced sandwich panel. Ang mga facing ay karaniwang 0.4 hanggang 0.6 mm na bakal o aluminyo.
Core Chemistry and Thickness: Kung Saan Nanggaling ang Thermal Numbers
Ang matibay na PIR foam ay karaniwang idineklara sa humigit-kumulang 0.021 hanggang 0.023 W/mK at PUR sa 0.022 hanggang 0.026 W/mK, parehong mas mababa sa XPS sa 0.029 hanggang 0.035, EPS sa 0.031 hanggang 0.038 at mineral na lana sa 0.0035 Ang pagkalat sa loob ng isang pamilya ay mahalaga gaya ng agwat sa pagitan ng mga pamilya: ang parehong PUR formulation ay maaaring gumalaw ng humigit-kumulang 10% depende sa blowing agent, cell structure at density.
Thermal conductivity ng mga karaniwang panel core (W/mK, karaniwang mga ipinahayag na halaga)
Figure 2: Ang mas mababang mga bar ay nangangahulugang mas mahusay na pagkakabukod bawat milimetro. Ang mga halaga ay karaniwang nai-publish na mga deklarasyon; ang Deklarasyon ng Pagganap ng bawat supplier ay ang umiiral na pigura.
Ang kapal ay ginagawa ang natitirang bahagi ng trabaho, ngunit hindi linearly sa isang tapos na gusali. Ang tsart sa ibaba ay gumagamit ng purong pagpapadaloy sa lambda = 0.024 W/mK.
U-value laban sa kapal ng panel (lambda = 0.024 W/mK, pagpapadaloy lamang)
Figure 3: Ang pagpunta mula sa 40 mm hanggang 100 mm na pagbawas ay kinakalkula ang pagkawala ng init ng humigit-kumulang 60%; mula sa 100 mm hanggang 200 mm ay pinuputol ito ng karagdagang 50%. Ang mga tunay na panel ay gumaganap nang mas malala kaysa dito dahil ang EN 14509 na ipinahayag na mga halaga ay kinabibilangan ng pagtanda at thermal bridge correction, at ang mga joint at fixing ay nagdaragdag ng mga pagkalugi sa site.
Ang Metering Unit: Shot Accuracy Beats Nominal Output
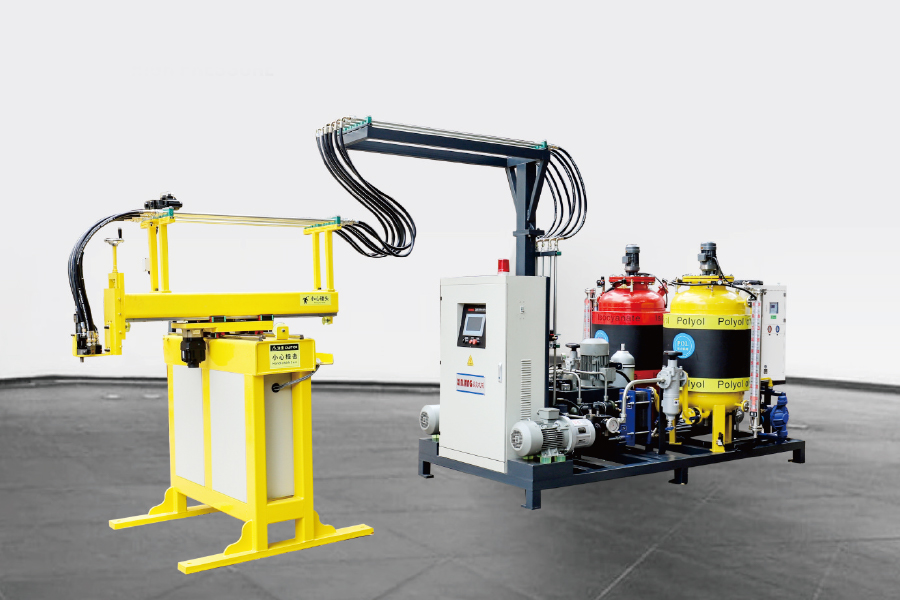
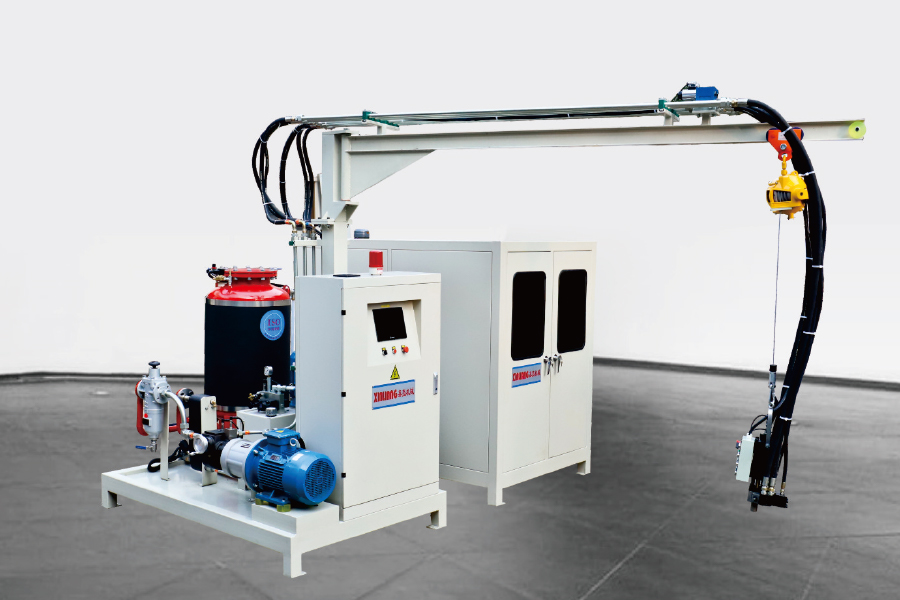
Ang mga high-pressure head ay naghahalo sa pamamagitan ng impingement, na may mga pressure pressure na karaniwang sinipi sa pagitan ng 100 at 200 bar, laban sa humigit-kumulang 5 hanggang 30 bar para sa low-pressure stirring. Ang praktikal na pagkakaiba sa isang panel line ay cell structure at shot repeatability: pinupuno ng high-pressure head ang isang mahaba at manipis na cavity na may mas kaunting pagkakaiba-iba ng density mula sa dulo hanggang dulo.
Karaniwang sini-quote ng mga supplier ang katumpakan ng ratio na humigit-kumulang 1% at repeatability ng shot sa rehiyon na 1 hanggang 1.5%. Humingi ng coefficient ng variation sa 20 magkakasunod na shot sa sarili mong formulation, hindi ang headline figure sa datasheet. Ang kontrol sa temperatura ng bahagi ay mahalaga rin, na ang karamihan sa mga formulation ng panel ay pinakamahusay na gumagana kapag ang parehong mga bahagi ay hawak sa humigit-kumulang 20 hanggang 25 C sa loob ng humigit-kumulang 2 C.
Ang overpacking ay ang tahimik na gastos sa ganitong uri ng linya. Ang pagpuno ng 5 hanggang 10% sa itaas ng teoretikal na minimum density ay karaniwan sa isang hindi nakatutok na makina, at ito ang pinakamabilis na gastos sa pag-atake dahil lumalabas ito sa bawat panel. Ang mga makina na may tatlong bahagi ay nagdaragdag ng pangatlong stream para sa mga additives gaya ng mga flame retardant, pigment o nucleating agent nang hindi paunang pinaghalo ang mga ito sa polyol, na dapat isaalang-alang kung ang iyong mga formulation ng PIR ay madalas na nagbabago.
Ang hanay ng timbang ng shot ay tumugma sa pinakamalaking lukab ng panel, na may nakasaad na figure ng repeatability.
Sapat na malawak na saklaw ng ratio para sa iyong mga formulation; karamihan sa panel work ay nasa pagitan ng 1:1 at humigit-kumulang 1:1.6 polyol hanggang isocyanate.
Throughput sa kg/min na tumutugma sa pinakamabilis na bilis ng belt o sa pinakamaikling cycle na balak mong patakbuhin.
Pinaghahalo ang bilang ng ulo at pag-aayos ng pagtawid, upang hindi maging bottleneck ang isang ulo.
Imbakan ng recipe sa PLC, kaya ang pagbabago ng kapal ay isang naka-imbak na setting sa halip na isang manu-manong pag-reset.
Mga Line Layout para sa Panel Moulds: Annular, H-Type at Turntable
Ikot muna ang matematika: ang throughput ay katumbas ng bilang ng mga istasyon ng amag na hinati sa cycle ng oras. Ang pagdaragdag ng mga istasyon ay halos palaging mas mura, mas ligtas at mas mabilis kaysa sa paikliin ang oras ng paggamot sa pamamagitan ng chemistry.
Annular (singsing) na linya. Ang mga amag ay naglalakbay sa isang closed loop, na may mga bumubula na istasyon sa loob ng ring at mga operator sa labas. Ang espasyo sa sahig sa bawat istasyon ay mahusay at mahusay na daloy ng isang uri ng panel.
H-type na linya. Dalawang hanay ng amag ay nagsasalo sa isang gitnang pasilyo at isang naglalakbay na ulo ng iniksyon. Ang mga pagbabago sa tool at maikling pagtakbo ay mas madaling iiskedyul kaysa sa isang saradong singsing.
Linya ng turntable. Mga istasyon ng radial sa isang umiikot na mesa. Compact at mabilis i-commission, at magandang tugma para sa mas maiikling panel, pinto at mas maliliit na batch.
Alinmang layout ang pipiliin mo, ang amag ay bahagi ng sistema ng kalidad. Ang pagkakapareho ng temperatura ng amag sa isang 9 m na lukab, paninigas ng takip at disiplina ng ahente ng paglabas ay nakakaapekto sa pagyuko at pagtatapos sa ibabaw nang higit kaysa inaasahan ng karamihan sa mga mamimili sa yugto ng panipi.
Mga Ahente ng Pag-ihip, Kaligtasan ng Pentane at Pagganap ng Sunog
Ang Cyclopentane ay may ozone depletion potential na zero at isang global warming potential na mas mababa sa HFC na pinapalitan nito. Ang nai-publish na 100-taong mga numero ay naglagay ng HFC-141b sa humigit-kumulang 700 at HFC-245fa sa humigit-kumulang 1,000, habang ang mga hydrocarbon ay nasa mababang sampu. Sa ilalim ng binagong F-gas Regulation (EU) 2024/573 ng EU, ang ruta ng HFC ay lalo pang napipiga, kaya naman ang mga hydrocarbon system ay patuloy na nakakakuha ng bahagi sa panel foam.
Ang Pentane ay nasusunog, at binabago nito ang halaman, hindi lamang ang makina. Asahan ang explosion-proof electrical sa foaming zone, mechanical ventilation, gas detection, grounding at bonding, at walang ignition source kahit saan malapit sa mixing head. Ang isang pre-mix system ay nagpapanatili ng pentana na konsentrasyon at temperatura na stable bago mag-dose, na siyang dahilan kung bakit nauulit ang shot mula sa unang panel ng isang shift hanggang sa huli.
Ang pagganap ng sunog ay isang hiwalay na pag-uusap mula sa pagganap ng thermal. Ang mga panel ay inuri sa EN 13501-1; maraming PIR system ang sinusuri sa B-s1,d0, ang mga PUR system na karaniwang dumarating sa B-s2,d0 o B-s3,d0, at ang mineral wool core ay umaabot sa A2-s1,d0. Ang pag-uuri ay partikular sa system at partikular sa kapal, kaya palaging basahin ang Deklarasyon ng Pagganap para sa eksaktong build-up na iyong ibinebenta, at huwag kailanman ipagpalagay na ang pangunahing chemistry lamang ang magagarantiya ng isang klase.
Mga Depektong Dapat Panoorin at Ano ang Sisiyasatin Bago Mag-sign-Off
Anim na mga depekto ang dahilan para sa karamihan ng mga reklamo sa panel, at bawat isa ay may maikling listahan ng mga unang pagsusuri.
Tapusin ang mga walang laman at mga sulok na hindi napuno. Suriin ang sealing sa gilid at ibuhos ang pattern bago hawakan ang formulation.
Density gradient sa kahabaan ng panel. Karaniwang laki ng shot, posisyon ng iniksyon o temperatura ng amag.
Delamination at pagyuko. Nakaharap sa temperatura, release agent, demould masyadong maaga, o overpacking.
Mga linya ng pag-urong at mga marka ng lababo. Hindi pagkakatugma ng oras ng gel sa pagitan ng dalawang sangkap.
Pagbabago ng kapal. Kontrol ng sinturon o spacer, at paninigas ng takip sa mga putol na linya.
Surface read-through. Halos palaging overpacking sa isang manipis na nakaharap.
Para sa isang pagsubok sa pagtanggap ng pabrika, hilingin ang sumusunod sa pamamagitan ng sulat:
Shot weight coefficient ng variation sa 20 magkakasunod na shot sa iyong formulation.
Sinusukat ang core density sa tatlong posisyon sa buong panel, hindi sa injection point lamang.
Sinuri ang mga tolerance sa haba, lapad at kapal laban sa EN 14509 tolerance table.
Peel adhesion sa pagitan ng foam at nakaharap sa isang cut sample mula sa magkabilang dulo ng panel.
Repeatability ng isang pagbabago sa kapal, kabilang ang kung gaano karaming mga panel ang na-scrap sa panahon ng changeover.
Mga Madalas Itanong Tungkol sa Mga Linya ng Produksyon ng Sandwich Panel
Q1. Ano ang linya ng produksyon ng sandwich panel?
Ito ang set ng kagamitan na ginagawang insulated panel ang dalawang metal facing at foam core: facing feed, edge sealing, foaming o injection machine, curing section gaya ng double belt o press, pagkatapos ay cut-off, trimming at stacking.
Q2. Ilang panel ang maaaring gawin ng isang linya bawat shift?
Sa mga hindi tuloy-tuloy na linya, ang throughput ay katumbas ng mga istasyon ng amag na hinati sa cycle time, kaya ang 20-station line na may 10 minutong cycle ay gumagawa ng humigit-kumulang 120 panel bawat oras sa teoretikal na bilis nito. Ang tunay na output ay mas mababa pagkatapos ng mga pagbabago at scrap; palaging kalkulahin mula sa iyong sariling laki ng panel.
Q3. PUR o PIR core para sa isang sandwich panel?
Ang PUR ay kadalasang mas mura at nakakatugon sa karaniwang mga kinakailangan sa malamig na silid at dingding. Pinipili ang PIR kapag mahalaga ang pagganap ng sunog o mas mataas na temperatura ng serbisyo, at karaniwang sinusuri ito sa mas mahusay na klase ng EN 13501-1 kaysa sa PUR, ngunit sa mas mataas na halaga ng pagbabalangkas.
Q4. Maaari bang magpatakbo ng cyclopentane ang linya ng sandwich panel sa halip na HFC?
Oo, at maraming bagong linya. Nangangailangan ito ng explosion-proof foaming area, ventilation, gas detection at isang pre-mix o dosing system, kaya ang halaga ng retrofit ay totoo. Ang kabayaran ay katatagan ng regulasyon at isang GWP na mas mababa sa HFC-141b o HFC-245fa.
Q5. Anong foam density ang dapat magkaroon ng sandwich panel core?
Karamihan sa mga metal-faced PUR at PIR panel core ay tinukoy sa rehiyon na 38 hanggang 45 kg/m3. Sa ibaba nito, nawawala ang mga mekanikal na katangian at dimensional na katatagan; sa itaas nito, nagbabayad ka para sa materyal na nagdaragdag ng maliit na halaga ng pagkakabukod.
Q6. Patuloy na double-belt o discontinuous na linya para sa mga panel ng cold storage?
Ang mga malalamig na silid ay angkop sa mga putol na linya dahil ang mga kinakailangang haba at kapal ay malawak na nag-iiba at ang dami ng order ay katamtaman. Ang tuluy-tuloy na double-belt na mga linya ay may katuturan kapag ang isa o dalawang uri ng panel ang nangingibabaw sa order book at binibigyang-katwiran ng mga volume ang kapital.
Bago ka pumirma ng anuman, humingi ng dalawang dokumento: isang record ng shot-weight repeatability mula sa isang makina na tumatakbo na, at isang factory acceptance test sa sarili mong formulation sa iyong nilalayon na kapal. Ang dalawang tala na iyon ay nagsasabi sa iyo ng higit pa tungkol sa isang linya ng produksyon ng sandwich panel kaysa sa anumang brochure.
Kung nagmamapa ka pa rin sa pagkakasunud-sunod ng proseso, ang aming gabay ng mamimili sa kagamitan sa paggawa ng PU foam naglalakad sa pagkakasunud-sunod ng kagamitan at ang mga tanong na itatanong sa bawat yugto. Makinarya ng Ningbo Xinliang nagbibigay ng metering unit, ang line layout at ang blowing-agent system bilang isang package, na sukat sa iyong panel range at output target.