Makina ng Polyurethane Sandwich Panel: Pagpili ng Kagamitan ng Foam Injection
Balita sa industriya-
Maglakad papunta sa isang linya ng sandwich panel at ang pindutin o ang double belt ay makakakuha ng lahat ng atensyon. Ang pera ay karaniwang nai-save o nawala sa ibang lugar: sa ulo ng paghahalo. Ang dalawang linya na nilagyan ng magkaparehong bumubuo ng hardware ay maaaring tumakbo sa magkaibang mga rate ng scrap dahil lang sa isa ay pinapanatili ang polyol-to-isocyanate ratio nito na stable at naglalagay ng pantay na pagbaril, habang ang iba ay lumilipat sa pagitan ng mga shift.
Iyon ang konklusyon sa unahan, at ito ay nagtataglay para sa parehong mga ruta ng produksyon — ang tuloy-tuloy na double-belt na linya na nagbubuhos ng foam sa isang gumagalaw na nakaharap, at ang mold-based na linya kung saan ang isang track-o robot-mounted head ay nag-inject ng isang metered shot sa isang cavity. Ang natitirang bahagi ng gabay na ito ay naghahati-hati kung ano ang aktwal na kasama sa isang polyurethane sandwich panel machine, kung saan ang mga kagamitan sa foam ay kumikita nito, at kung aling mga detalye ang sulit na isulat sa isang purchase order.
Ano Ang Talagang Kasama sa Polyurethane Sandwich Panel Machine
Maluwag na ginagamit ang parirala. Ang ilang mga supplier ay nangangahulugan ng kumpletong linya; ang ibig sabihin ng mga mamimili ay ang mga kagamitang bumubula lamang. Ang isang gumaganang sistema ay karaniwang may limang bloke:
Unit ng pagsukat — mga tangke, bomba, heat exchanger at flow meter na nagpapanatili sa ratio ng bahagi at temperatura na stable.
Mataas na presyon ng paghahalo ng ulo — kung saan nagtatagpo at nagre-react ang mga polyol at isocyanate stream.
Head positioning hardware — isang nakapirming punto ng pagbuhos, isang track, isang XY gantry o isang anim na axis na robot.
Pagbubuo ng hardware — isang double-belt conveyor na may laminator at mga side seal, o mga mold carrier, press at demoulding station.
Mga kontrol at kaligtasan — pamamahala ng recipe, pagtuklas ng gas, bentilasyon at lohika ng shutdown.
Ang tuluy-tuloy at hindi tuloy-tuloy na mga linya ay nagbabahagi ng core na ito ngunit naiiba ang paglo-load nito. Sa isang tuloy-tuloy na linya ang ulo ay madalas na naayos at ang sinturon ay gumagalaw sa ilalim nito; ang output ay sinusukat sa kilo bawat minuto, at ang katatagan ng ratio sa paglipas ng mga oras ng pagtakbo ay mas mahalaga kaysa sa katumpakan ng isang shot. Sa isang linya ng amag ang ulo ay naglalakbay, at ang sukatan ay gramo bawat shot: isang 1,200 × 2,400 mm na panel na may 50 mm core sa 40 kg/m³ ay nangangailangan ng humigit-kumulang anim na kilo ng foam, na inilagay nang pantay-pantay bago mag-expire ang oras ng cream.
Bakit Nagtatakda ang Injection System ng Kalidad ng Panel
Binabangga ng mga high-pressure na makina ang dalawang stream sa 100–200 bar sa loob ng isang maliit na mixing chamber, at ang enerhiya ng banggaan na iyon ang gumagawa ng paghahalo. Ang mga low-pressure na makina ay hinahalo nang mekanikal ang mga bahagi sa humigit-kumulang 5-20 bar at sa pangkalahatan ay umaasa sa nucleating air upang lumikha ng istraktura ng cell.
Fig. 1: Karaniwang nai-publish na operating pressure window para sa dalawang teknolohiya ng paghahalo.
Ayon sa mga pamantayan ng panel tulad ng EN 14509 at na-publish na data ng kagamitan, ang mga matibay na PU panel core ay karaniwang tinutukoy sa pagitan ng 30 at 50 kg/m³. Ang pag-abot sa ibabang dulo ng banda na iyon nang walang mga void ay depende sa kung gaano kahusay at maging ang istraktura ng cell, dahil ang mga magaspang na cell ay bumagsak sa ilalim ng presyon ng laminator at nag-iiwan ng pagkakaiba-iba ng density sa lapad ng panel.
Fig. 2: Paghahambing ng eskematiko. Asul: paghahalo ng high-pressure impingement. Orange: mababang presyon ng mekanikal na paghahalo. Ang mga halaga ay naglalarawan ng mga pangkalahatang katangian ng kagamitan, hindi nasusukat na data.
Ang parehong lohika ay nalalapat sa pagdirikit: ang impingement-mixed foam ay nagbabasa ng mga nakaharap na balat nang mas pare-pareho, na binabawasan ang panganib ng delamination sa panahon ng paglalagari o paghawak.
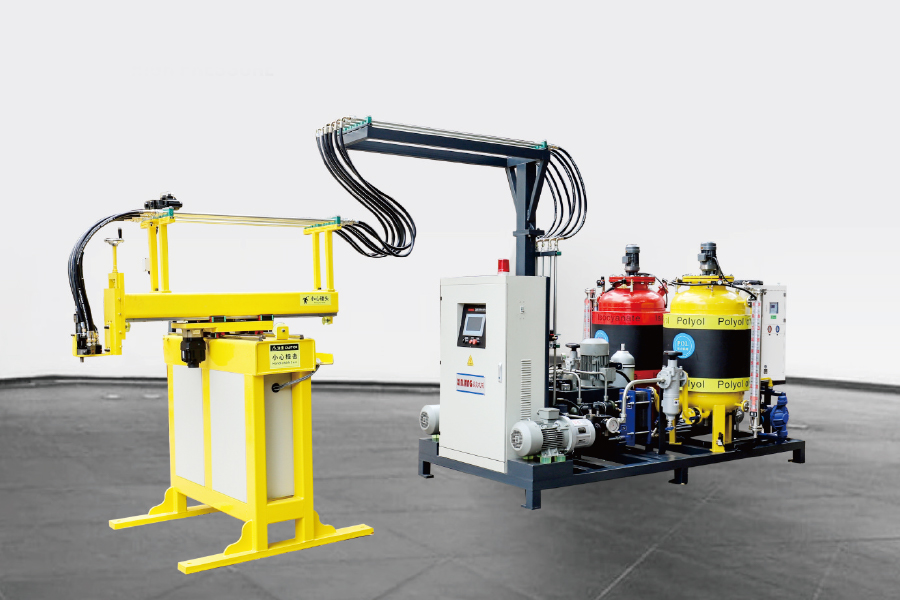
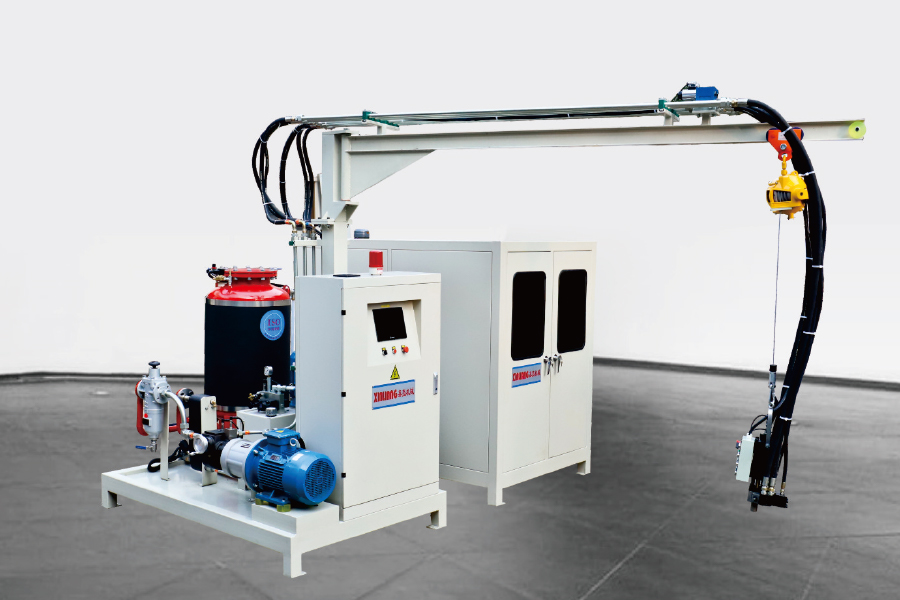
Para sa paggawa ng panel na nakabatay sa amag, ang isang dalawang bahagi na high-pressure foaming injection machine na may track, isang XY gantry o isang robot-mounted head ang karaniwang panimulang punto. Ayusin muna ang maximum shot weight, ang ratio window at ang traverse speed; lahat ng iba pa sa linya ay maaaring iakma sa paligid ng tatlong numerong iyon.
Pagtutugma ng Kapasidad ng Pag-iniksyon sa Linya
Ang pagpapalaki ay isang maikling ehersisyo kapag naayos na ang pamilya ng panel. I-multiply ang pinakamalaking volume ng panel sa target na density upang makuha ang maximum na timbang ng shot, pagkatapos ay i-multiply ang mga panel kada oras sa shot na iyon upang makuha ang tuluy-tuloy na output sa kilo bawat minuto. Dalawang numero ang kadalasang nakakalimutan ng mga mamimili: ang ratio window na dapat hawakan ng mga bomba sa buong hanay ng output, at ang katumpakan ng pagpoposisyon ng ulo na hinihingi ng layout ng amag.
Talahanayan 1: Paano inilipat ng tuluy-tuloy at hindi tuloy-tuloy na produksyon ang pagkarga sa kagamitan ng foam.
Punto ng desisyon
Tuloy-tuloy na double-belt na linya
Walang tigil na amag o linya ng carousel
Karaniwang laki ng batch
Mahabang pagtakbo, isang panel family, mataas ang volume
Maliit hanggang katamtamang mga batch, madalas na pagbabago ng produkto
Ano ang dapat hawakan ng kagamitan ng foam
Output sa kg/min at katatagan ng ratio sa mga oras ng pagtakbo
Katumpakan ng timbang ng shot at pag-uulit ng pagpoposisyon ng ulo
Paggalaw ng ulo
Naayos o traversing pour point, gumagalaw na sinturon sa ilalim
Track, XY gantry o anim na axis na robot
Paghawak ng ahente ng pamumulaklak
Pentane o HFO na may premix at mga sistema ng kaligtasan sa mas malaking sukat
Parehong chemistry, mas maliit na buffer volume
Tukuyin muna
kg/min sa target density, belt speed range, side seal design
Saklaw ng laki ng shot, bilang ng mga hulma, oras ng pag-ikot
Kung saan kailangan ang ikatlong stream — isang color paste, isang catalyst package o isang hiwalay na polyol para sa mga formulation ng PIR — isang three-component machine ay nagdaragdag ng isang independent metering circuit sa halip na pilitin ang additive sa pangunahing linya.
Mga Ahente ng Pag-ihip at ang Cyclopentane na Tanong
Binabago ng napiling ahente ng utang ang kagamitan na higit pa sa inaasahan ng karamihan sa mga mamimili. Ang mga HFC ay ibinababa sa ilalim ng Kigali Amendment sa Montreal Protocol, at ang mga panel producer ay higit na lumipat sa cyclopentane, HFO blends o water-assisted system. Ang cyclopentane ay nasusunog at may mababang punto ng kumukulo, kaya binabago nito ang detalye ng makina: explosion-proof electrical equipment, nitrogen blanketing, ventilation, gas detection at isang closed loop na hindi kailanman naglalantad ng likido sa atmospera.
Ang alternatibo sa direktang pag-iniksyon ng pentane ay ihalo muna ito sa polyol. Pinapanatili ng isang premix system ang timpla sa isang kinokontrol na temperatura at presyon, na nagpapatatag sa konsentrasyon ng blowing agent na umaabot sa ulo ng paghahalo — ang karaniwang sanhi ng density drift at mga depekto sa ibabaw sa mga panel na nahuhulog sa pentane. Binabawasan din nito ang libreng pentane na inilabas sa pour point, na mahalaga para sa parehong kaligtasan at gastos.
Para sa mga linyang tumatakbo na ng pentane, ang premix unit ay kadalasang pinakamurang paraan upang higpitan ang variation ng density bago isaalang-alang ang isang bagong metering unit.
Paano Inilatag ang isang Discontinuous Panel Line
Sa isang linyang nakabatay sa amag ang pagkakasunud-sunod ay naayos: inilalagay ng operator o robot ang ibabang nakaharap, ang carrier ay nag-i-index sa ilalim ng mixing head, ang ulo ay nagbubuhos ng shot habang naglalakbay sa kabuuan ng lukab, ang itaas na nakaharap ay inilalagay at ang amag ay nagsasara, ang pindutin ay humahawak habang ang foam gel, at ang panel ay na-demoulded at pinuputol. Ang oras ng pag-ikot ay itinakda ng kimika, hindi ng makina — ngunit ang makina ang magpapasya kung ang cycle na iyon ay maaaring tumakbo sa pinakamababang teoretikal nito.
Fig. 3: Isometric view ng foaming side ng mold-based panel line.
Dalawang detalye sa layout na ikot ng oras ng drive. Ang una ay ang distansya na dapat ilakbay ng ulo habang ang foam ay likido pa; pinipilit ng mabagal na pagtawid ang alinman sa mas maikling lukab o mas mahabang oras ng cream. Ang pangalawa ay ang temperatura ng amag, kaya't ang mga linya ng panel ay kadalasang itinatali ang circuit ng amag sa parehong sistema ng kontrol gaya ng yunit ng pagsukat.
Isang Maikling Checklist sa Pagbili
Bago ka pumirma, isulat ang pitong puntong ito:
Maximum shot weight sa gramo at tuloy-tuloy na output sa kilo bawat minuto, parehong naka-quote sa iyong target na density.
Saklaw ng ratio at repeatability sa buong saklaw ng output, hindi lamang sa buong bilis.
Pagiging tugma ng blowing agent, kabilang ang explosion-proof classification kung kasama ang pentane.
Uri ng ulo at pagpoposisyon: fixed pour, track, XY gantry o six-axis robot, na may tinukoy na bilis ng traverse.
Ang bilang ng amag o carrier, pagbubukas ng stroke at pag-clamping na puwersa ay kailangang i-synchronize ng makina.
Listahan ng mga ekstrang bahagi at oras ng pagtugon para sa paghahalo ng mga chamber, seal, pump at flow meter.
Pagsubok sa pagtanggap: patakbuhin ang iyong density at kapal sa makina bago ipadala, at itala ang pagkalat ng timbang ng shot.
Bilang isang Ningbo-based tagagawa ng polyurethane foaming equipment nagtatrabaho sa mga yunit ng pagsukat, paghahalo ng mga ulo at mga linya ng produksyon, nakikita namin ang parehong pattern sa karamihan ng mga katanungan: ang bumubuo ng hardware ay tinukoy nang detalyado, habang ang bahagi ng foam ay naiwan hanggang sa huling minuto. Ito ay maling paraan.
Mga Madalas Itanong
Q1. Ano ang isang polyurethane sandwich panel machine, at ano ang nagtutulak sa presyo nito?
Ito ay isang sistema sa halip na isang yunit: metering unit, mixing head, head positioning at bumubuo ng hardware. Ang presyo ay pangunahing nakasalalay sa tuluy-tuloy kumpara sa antas ng produksyon, output at automation na nakabatay sa amag, kaya humingi ng quotation laban sa kapal, density at oras-oras na output ng iyong panel.
Q2. Ano ang pagkakaiba sa pagitan ng PU at PIR sandwich panel?
Parehong gumagamit ng polyurethane chemistry. Ang PIR foam ay binuo sa isang mas mataas na isocyanate index, na nagpapahusay sa pag-uugali ng sunog ngunit ginagawang mas kritikal ang kontrol ng ratio, at madalas itong nakikinabang mula sa isang pangatlong stream ng pagsukat para sa mga additives.
Q3. Maaari bang magsilbi ang isang high-pressure foaming machine sa parehong tuluy-tuloy at mga linya ng amag?
Ang yunit ng pagsukat ay maaaring, ang ulo ng paghahalo ay karaniwang hindi. Ang mga tuluy-tuloy na linya ay nangangailangan ng mataas, steady na output na may nakapirming o traversing na pagbuhos, habang ang mga linya ng amag ay nangangailangan ng tumpak na mga timbang ng shot at isang ulo na naka-mount sa isang track, gantry o robot.
Q4. Aling blowing agent ang ginagamit para sa polyurethane panel foam ngayon?
Ang mga HFC ay pinababa sa ilalim ng Kigali Amendment, kaya karamihan sa mga producer ay lumipat sa cyclopentane, HFO blends o water-assisted system. Ang cyclopentane ay nasusunog, kaya ang mga premix system, explosion-proof na mga kable at bentilasyon ay naging bahagi ng detalye ng makina.
Q5. Gaano katagal ang cycle time sa isang hindi tuloy na linya ng sandwich panel?
Ang mga oras ng cream, gel at lunas sa formulation ang nagtakda nito, hindi ang makina. Ang trabaho ng makina ay panatilihing pare-pareho ang bigat ng shot at temperatura ng amag upang ang cycle ay hindi kailangang padded para sa kaligtasan.
Q6. Paano mababawasan ng linya ng sandwich panel ang scrap rate nito?
Karamihan sa mga scrap ay nagmumula sa ratio drift, hindi pantay na pagbuhos at malamig na amag. Suriin ang pag-calibrate ng flow meter, mixing pressure, nucleating air, head traverse speed at mold temperature control bago sisihin ang chemistry.